304不锈钢卫浴件与水暖件钝化处理 显著提升防锈性能的关键工艺
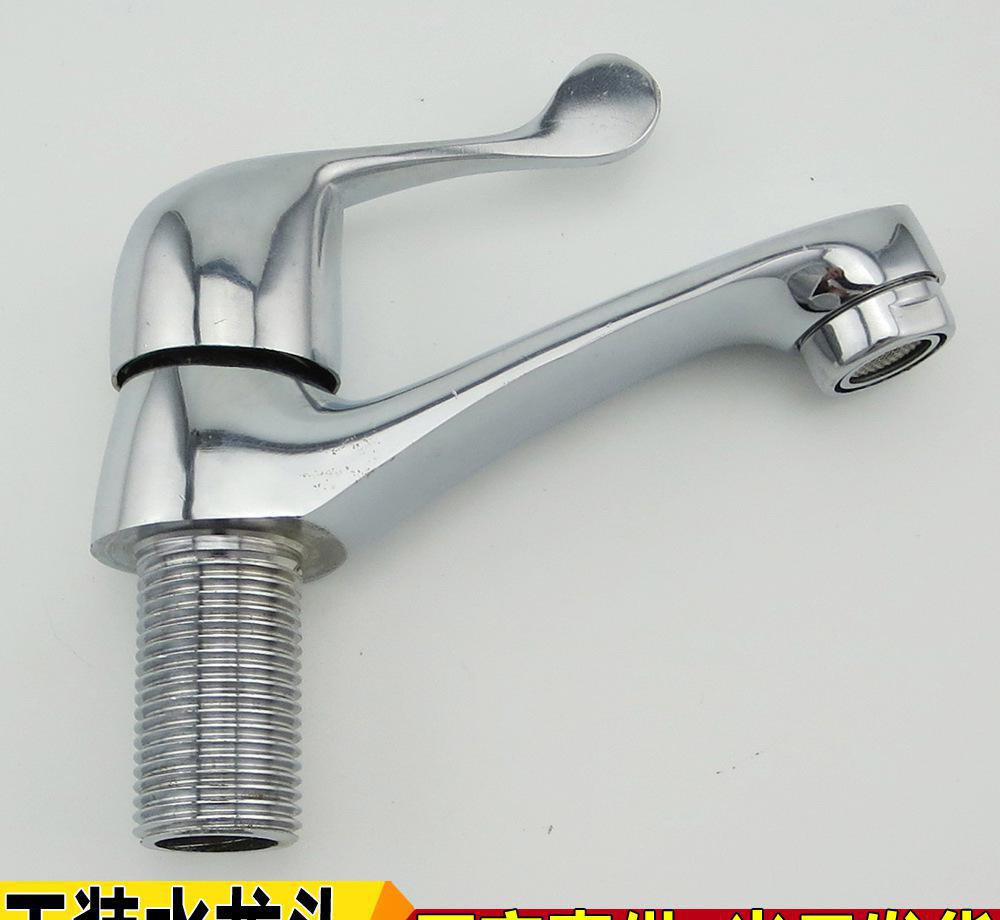
304不锈钢因其良好的耐腐蚀性、加工性能和卫生安全性,被广泛应用于卫浴件(如龙头、花洒、毛巾架)和水暖件(如阀门、管件、接头)的制造。在潮湿、含氯离子及酸性清洗剂频繁作用的卫浴环境中,304不锈钢仍可能出现锈斑或点蚀,尤其是在焊接、切割或机械加工后的表面区域。钝化处理作为一种化学表面处理工艺,能够有效提升304不锈钢卫浴件和水暖件的防锈性能,保障长期使用的可靠性。
一、钝化处理的原理
钝化处理是通过化学溶液(通常为硝酸或柠檬酸基钝化液)与不锈钢表面发生反应,选择性溶解表面的游离铁、铁氧化物及其他杂质,同时促进铬元素在表面富集,形成一层致密、稳定的以Cr₂O₃为主的钝化膜。这层膜厚度仅几纳米,却能显著隔绝氧气、水分和腐蚀性介质,大幅提高不锈钢的耐腐蚀能力。
二、钝化处理对304不锈钢卫浴水暖件的必要性
- 消除加工污染:卫浴水暖件在铸造、锻造、焊接、抛光过程中,表面会嵌入铁微粒、油脂或氧化皮,这些缺陷会破坏原有钝化膜,成为腐蚀起点。钝化处理可彻底清除这些污染物。
- 修复焊接区耐蚀性:焊接高温会导致焊缝及热影响区贫铬,耐蚀性下降,钝化处理能恢复该区域的钝化膜完整性。
- 提升抗氯离子点蚀能力:卫生间、厨房环境常含氯离子(来自自来水、清洁剂),钝化膜能降低点蚀敏感性,延长件体寿命。
- 满足卫生标准:钝化处理后表面更洁净,不易滋生细菌,符合卫浴产品的卫生要求。
三、钝化处理工艺流程(以典型柠檬酸钝化为例)
- 预清洗:使用碱性脱脂剂或中性清洗剂去除油污、抛光膏残留。
- 酸洗(可选):对有明显氧化皮或焊接黑的工件,采用酸洗膏或酸洗液去除氧化层,暴露新鲜金属表面。
- 钝化处理:将工件浸泡在柠檬酸钝化液(浓度4%-10%,温度40-60℃,时间20-30分钟)中,或采用喷淋、循环方式处理复杂管路。
- 后清洗:用去离子水或纯水彻底冲洗,避免钝化液残留。
- 干燥:压缩空气吹干或烘干,防止水渍。
- 检验:可通过蓝点试验、盐雾试验或电位测试验证钝化效果。
四、工艺控制要点
- 钝化液浓度、温度和时间的精确控制,避免过腐蚀或钝化不足。
- 前处理必须彻底,否则油污或氧化皮会阻碍钝化反应。
- 后清洗水质的氯离子含量应低于50ppm,防止残留氯离子引发早期锈蚀。
- 对于复杂形状的水暖件(如阀体内腔),可采用循环钝化或超声波辅助,确保内表面均匀处理。
五、钝化处理的实际效果与优势
经钝化处理的304不锈钢卫浴件和水暖件,盐雾试验(中性盐雾)出现红锈的时间可从24小时提升至200小时以上;表面电位正移,抗点蚀能力明显增强。钝化处理不改变工件尺寸和外观,操作成本低,适合批量生产。相较于未处理件,钝化件在浴室高湿、水垢、清洁剂环境下的维护周期可延长数倍,减少用户投诉和售后成本。
六、
钝化处理是提升304不锈钢卫浴件和水暖件防锈性能的关键且经济的工艺。通过规范的前处理、精确的钝化参数和严格的后清洗,企业能够显著提高产品的耐蚀性、卫生性和市场竞争力,满足日益严苛的室内潮湿环境使用要求。
如若转载,请注明出处:http://www.jygthj.com/product/47.html
更新时间:2026-10-25 19:31:28